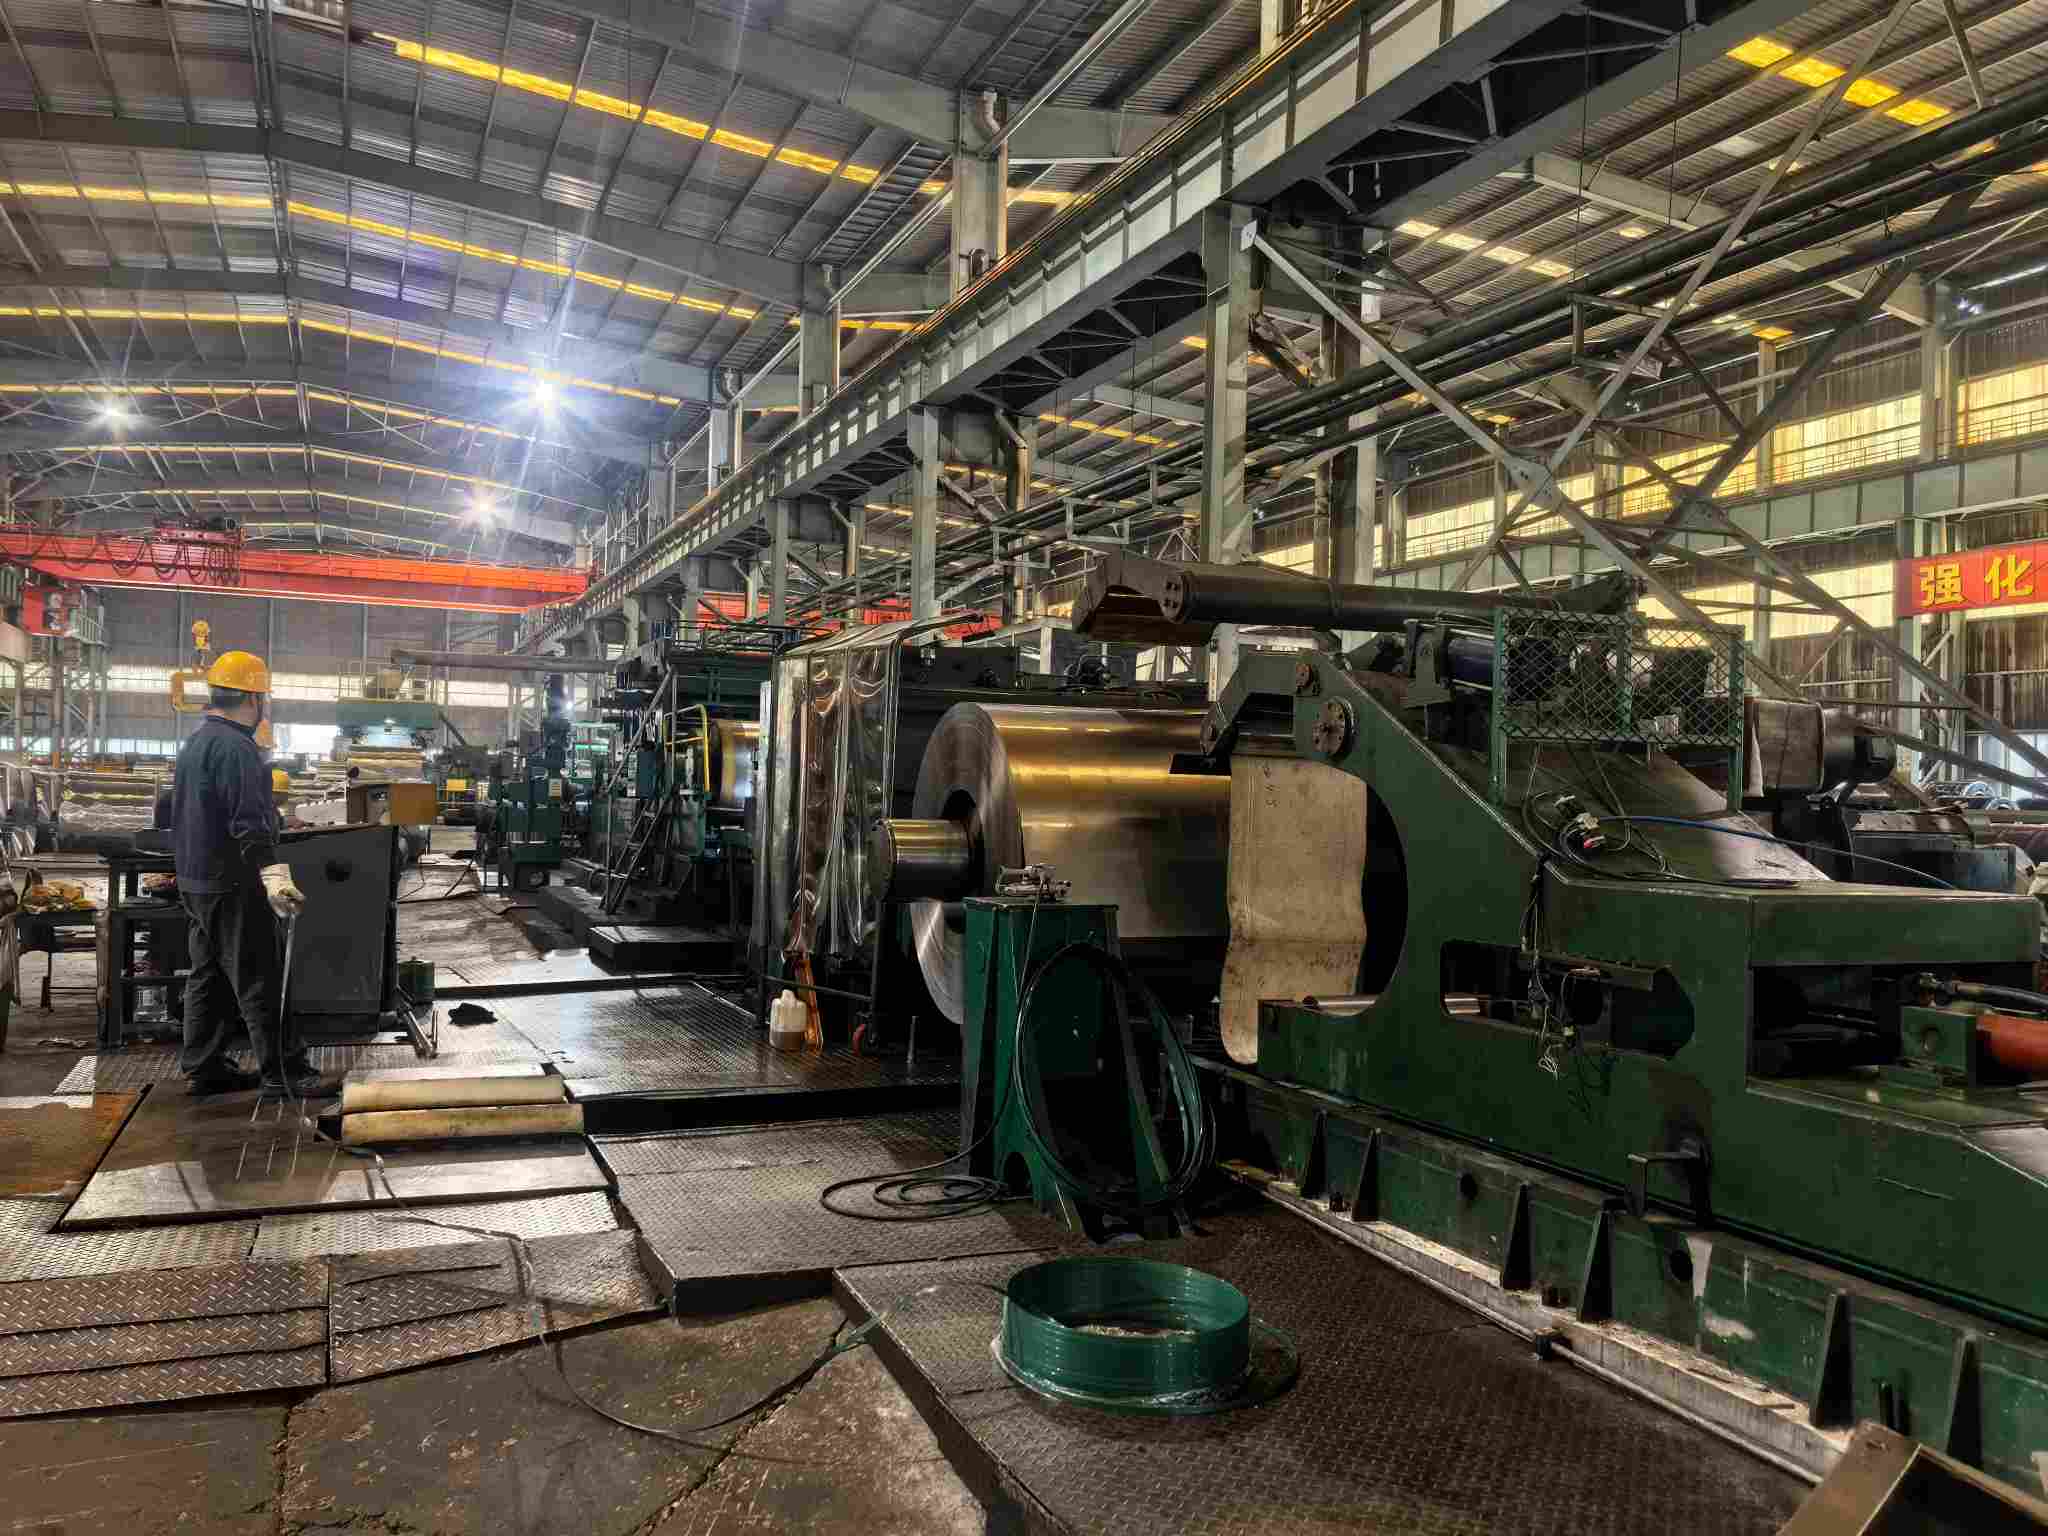
NatureSteel kaldvalsede spolerer mye brukt i husholdningsapparater, bilindustri og maskinvarestempling. Kjerneforskjellen fra varmvalsede spoler ligger i plateoverflaten: varmvalsede bånd har avleiring, grove overflater og store dimensjonstoleranser; kaldvalsede bånd gjennomgår flergangsvalsing ved romtemperatur, og gir rene, glatte overflater og presise dimensjoner.
Overflatedefekter utgjør kritiske farer for kaldvalsede spoler. Rullemerker, riper, gulaktige flekker, spiralblokkering og andre defekter kan føre til avvisning av stemplingsdeler og malingskratere i milde tilfeller, eller full batch-avvisning i alvorlige tilfeller. Noen defekter forblir latente ved levering og dukker bare opp under stempling, noe som lett utløser ansvarstvister.
Dette dokumentet hjelper brukere med å identifisere defekter, spore tilsvarende produksjonsprosesser, bedømme kvalitet opp mot standarder og implementere forebyggende kontroller fra produksjonslinjer til sjøfraktemballasje. Den fungerer som en referanse for innkjøpspersonell, kvalitetsinspektører og relevante ingeniører.
Overflatekvalitet er ikke bare et estetisk anliggende; virkningene forplanter seg nedover hele produksjonskjeden.
Første trinn: Stempling. Slims (interne inneslutninger eksponert på overflaten) fungerer som initieringspunkter for stemplingssprekker. Kantmikrosprekker forplanter seg til brudd under dyptrekking. Bølgete plater med dårlig flathet forårsaker ustabil plassering inne i formene og fører til deldimensjoner utenfor toleranse.
Andre trinn: Belegg og galvanisering. Rester av olje forårsaker malingskratere og elektroforese-nålehull. Rullemerker og riper forstørres til synlige flekker etter galvanisering. Oksydfarge (gulaktige flekker) svekker direkte vedheft for emaljering og fargebelegg.
Tredje trinn: Ettersalg. For utseendekritiske komponenter som paneler for husholdningsapparater og innerpaneler til biler, resulterer overflatedefekter direkte i klager på det ferdige produktets utseende. På dette stadiet strekker tap utover et enkelt parti med ark til ferdigproduktkostnader og leveringsplaner.
Derfor råder det en konsensus i industrien: stålkvalitet og tykkelse setter den nedre ytelsesgrensen for kaldvalsede coils, mens overflatekvaliteten setter den øvre grensen for ferdige produkter. Å tydelig spesifisere overflatekarakterer på tidspunktet for bestilling er langt mer kostnadseffektivt enn post-fakto-tvister.
Defekter er gruppert etter produksjonsstadiet de har sin opprinnelse i: defekter introdusert i valseprosessen, defekter introdusert i gløde- og beisingsprosesser, og defekter introdusert under lagring og transport. Denne klassifiseringen muliggjør direkte sporing tilbake til ansvarlige prosesser ved observasjon av feil.
Hver defekt er beskrevet i et enhetlig format: Utseendeegenskaper → Årsaker → Nedstrømspåvirkninger → Referanseakseptkriterier.
#### Tykkelsesavvik langs stripen
#### Gulaktig farging / Oksydfarge
| Mangel | Ansvarlig prosess | Typiske årsaker | Tillatt for FB-karakter | Tillatt for FC/FD-grad |
|---|---|---|---|---|
| Kant sprekker | Rullende / innkommende materiale | Overdreven kantspenning | Ikke tillatt | Ikke tillatt |
| Bølger | Rullende | Feil rullekrone/spenning | Ikke tillatt hvis de er utenfor toleranse | Ikke tillatt hvis de er utenfor toleranse |
| Rullemerker | Rullende | Skader på rulleoverflaten / fremmedlegemer | Mindre tillatt | Ikke tillatt |
| Riper | Rulling / slisse | Fremmedlegemer på rullebaner | Mindre tillatt | Ikke tillatt |
| Tykkelse Avvik langs Strip | Rullende | AGC-kontrollavvik | Ikke tillatt hvis de er utenfor toleranse | Ikke tillatt hvis de er utenfor toleranse |
| Sliver | Stålproduksjon / kontinuerlig støping | Inkluderinger | Ikke tillatt | Ikke tillatt |
| Gulaktig farging | Gløding | Oljerester / dårlig atmosfære | Mindre tillatt | Ikke tillatt |
| Spoleblokkering | Gløding | Feil temperatur/spenning | Ikke tillatt | Ikke tillatt |
| Overbeisende groper | Sylting | Ute av kontroll beising | Mindre tillatt | Ikke tillatt |
| Lüders Lines | Materiell egenskap | Avlingsplatå / aldring | Ikke en defekt, underlagt lagringsperiodebegrensninger | Ikke en defekt, med kortere tillatte lagringstider |
| Oljerester | Avfetting / hud-pass | Utilstrekkelig avfetting | Ikke tillatt | Ikke tillatt |
| Vannflekk Rust | Oppbevaring og transport | Fuktighet / skadet emballasje | Ikke tillatt (unntak for utløpt antirust-gyldighet) |
Ikke tillatt |
Visuell inspeksjon av sidelys. Den mest kritiske teknikken for overflatekontroll. Rull ut ark meter for meter under sidelys med lav vinkel innenfor 45 grader. Bølger, rullemerker og svake riper blir fremtredende under sidelys, mens mange defekter forblir usynlige under direkte frontalbelysning – en vanlig blindsone for mottakende parter. Gi prioritet til 50-millimeters kantsonen, hvor kantsprekker og grader ofte forekommer.
Taktil vurdering. Skyv neglene på tvers av overflateteksturer: rullemerker produserer periodisk drag; riper gir kontinuerlig drag. Slivers viser taktile egenskaper nær vanlige riper; identifikasjon krever kombinasjon av plassering (for det meste ved spolehoder/haler) og påfølgende stemplingsytelse.
Instrumentmåling. Bruk bærbare tykkelsesmålere for å prøve tykkelse ved spolehode, midtspole og spolehale for kontroller av tykkelsesvariasjoner. Bruk rettekanter pluss følemålere for skjevhetsmåling. Der det er tilgjengelig, mål Ra-ruhetsverdier via ruhetstestere (ruhet utgjør en kjerneindikator for overflatekvaliteter, med testprosedyrer spesifisert i standarder). Prøvepunkter for tykkelsesmålere må dekke hele stripebredden i stedet for bare den sentrale sonen.
Emballasje og merkekontroll. Kontroller først antirustemballasjens integritet og lesbarheten til fraktmerker ved åpning av beholderen (spolenummer, stålkvalitet, dimensjoner, overflatekvalitet, vekt, produksjonsdato). Mistenker transport-induserte overflatedefekter for eventuelle emballasjeskader.
1. Inspiser emballasjen: Sjekk integriteten til anti-rust papir/filmer, kantbeskyttere, bindingsstropper og stålkappe; se etter spor av vanneksponering.
2. Bekreft merking: Bekreft spolenummer, stålkvalitet, dimensjoner, overflatekvalitet og produksjonsdato samsvarer med innkjøpsordrer og Mill Test Certificates (MTC).
3. Fulldekkende sidelysinspeksjon: Undersøk arkoverflater meter for meter under 45 graders sidelys, med fokus på 50 mm kantsoner.
4. Tilfeldig taktil prøvetaking: Dra negler over tre tilfeldige steder for å skille mellom rullemerker, riper og fliser.
5. Tykkelse-punktsjekk: Ta målinger ved spolehode, midterste spole og spolehale og noter tykkelsesvariasjoner langs strimmellengden.
6. Forvrengningsmåling: Mål fri-tilstand forvrengning på et én-meters arksegment.
7. Dokumentasjon og prøvetaking: Fotografer defekte områder med skalareferanser og behold 300 millimeter defekte prøvesegmenter som bevis for ansvarsvurdering.
8. Kryssreferanse for karakterer: Sammenlign observasjoner mot overflategradsklausuler i kapittel IV og trekk konklusjoner: Godta / Betinget aksept / Avvisning.
Tidligere avsnitt dekker feilidentifikasjon for håndtering etter hendelse. Dette kapittelet beskriver forebyggende kontroller fra fabrikken. Overflatedefekter er i hovedsak prosessbaserte problemer. Feilidentifikasjon tilfaller nedstrømsbrukere, mens feilforebygging tilhører produksjonslinjer.
Beisingseksjon: Fem-trinns beising pluss elektrolytisk avfetting. Fullstendig kalkfjerning er en forutsetning for rene kaldvalsede overflater. Overbeising genererer groper; underbeisede blader presset inn skala. Elektrolytisk avfetting reduserer risikoen for gjenværende olje som er direkte knyttet til gulaktige flekker og malingskratere.
Valseseksjon: Seks høy reverseringsmølle med digitale kontrollsystemer. Kontroll av plateform med lukket sløyfe og presis passreduksjonstildeling danner kjernekontroller for bølger, kantsprekker og avvik i langsgående tykkelse. Siemens og ABBs numeriske kontrollsystemer leverer tykkelsestoleranser ned til ±0,03 mm, og oppfyller spesiell presisjonsklasse under EN10131. Minimum rulletykkelse når 0,15 mm. Rulloverflater gjennomgår planlagte inspeksjoner for å oppdage skader på rulleoverflaten og fremmedlegemer før avtrykk overføres til ark. Rullemerker er feil som lett elimineres gjennom rutiner for rulleinspeksjon.
Utglødningsseksjon: Bright hydrogengløding. Hydrogenrike beskyttende atmosfærer forhindrer overflateoksidasjon og gul misfarging, og eliminerer oksidfarge ved kilden. Glødetemperaturer og kveilspenninger er segmentert i henhold til spolevekten og plateformen for å unngå spoleblokkering.
Skin-Pass Section: Kontrollert forlengelse fra 0,5 % til 1,5 %. Skin-pass-rulling innenfor dette området eliminerer utbytteplatåer og forbedrer plateformen. Utilstrekkelig hudpassforlengelse klarer ikke å undertrykke Lüders-linjer; overdreven forlengelse forringer plateformen og reduserer overflateruhet. Balansering av disse parametrene utgjør et kjernekrav for hud-pass-prosess.
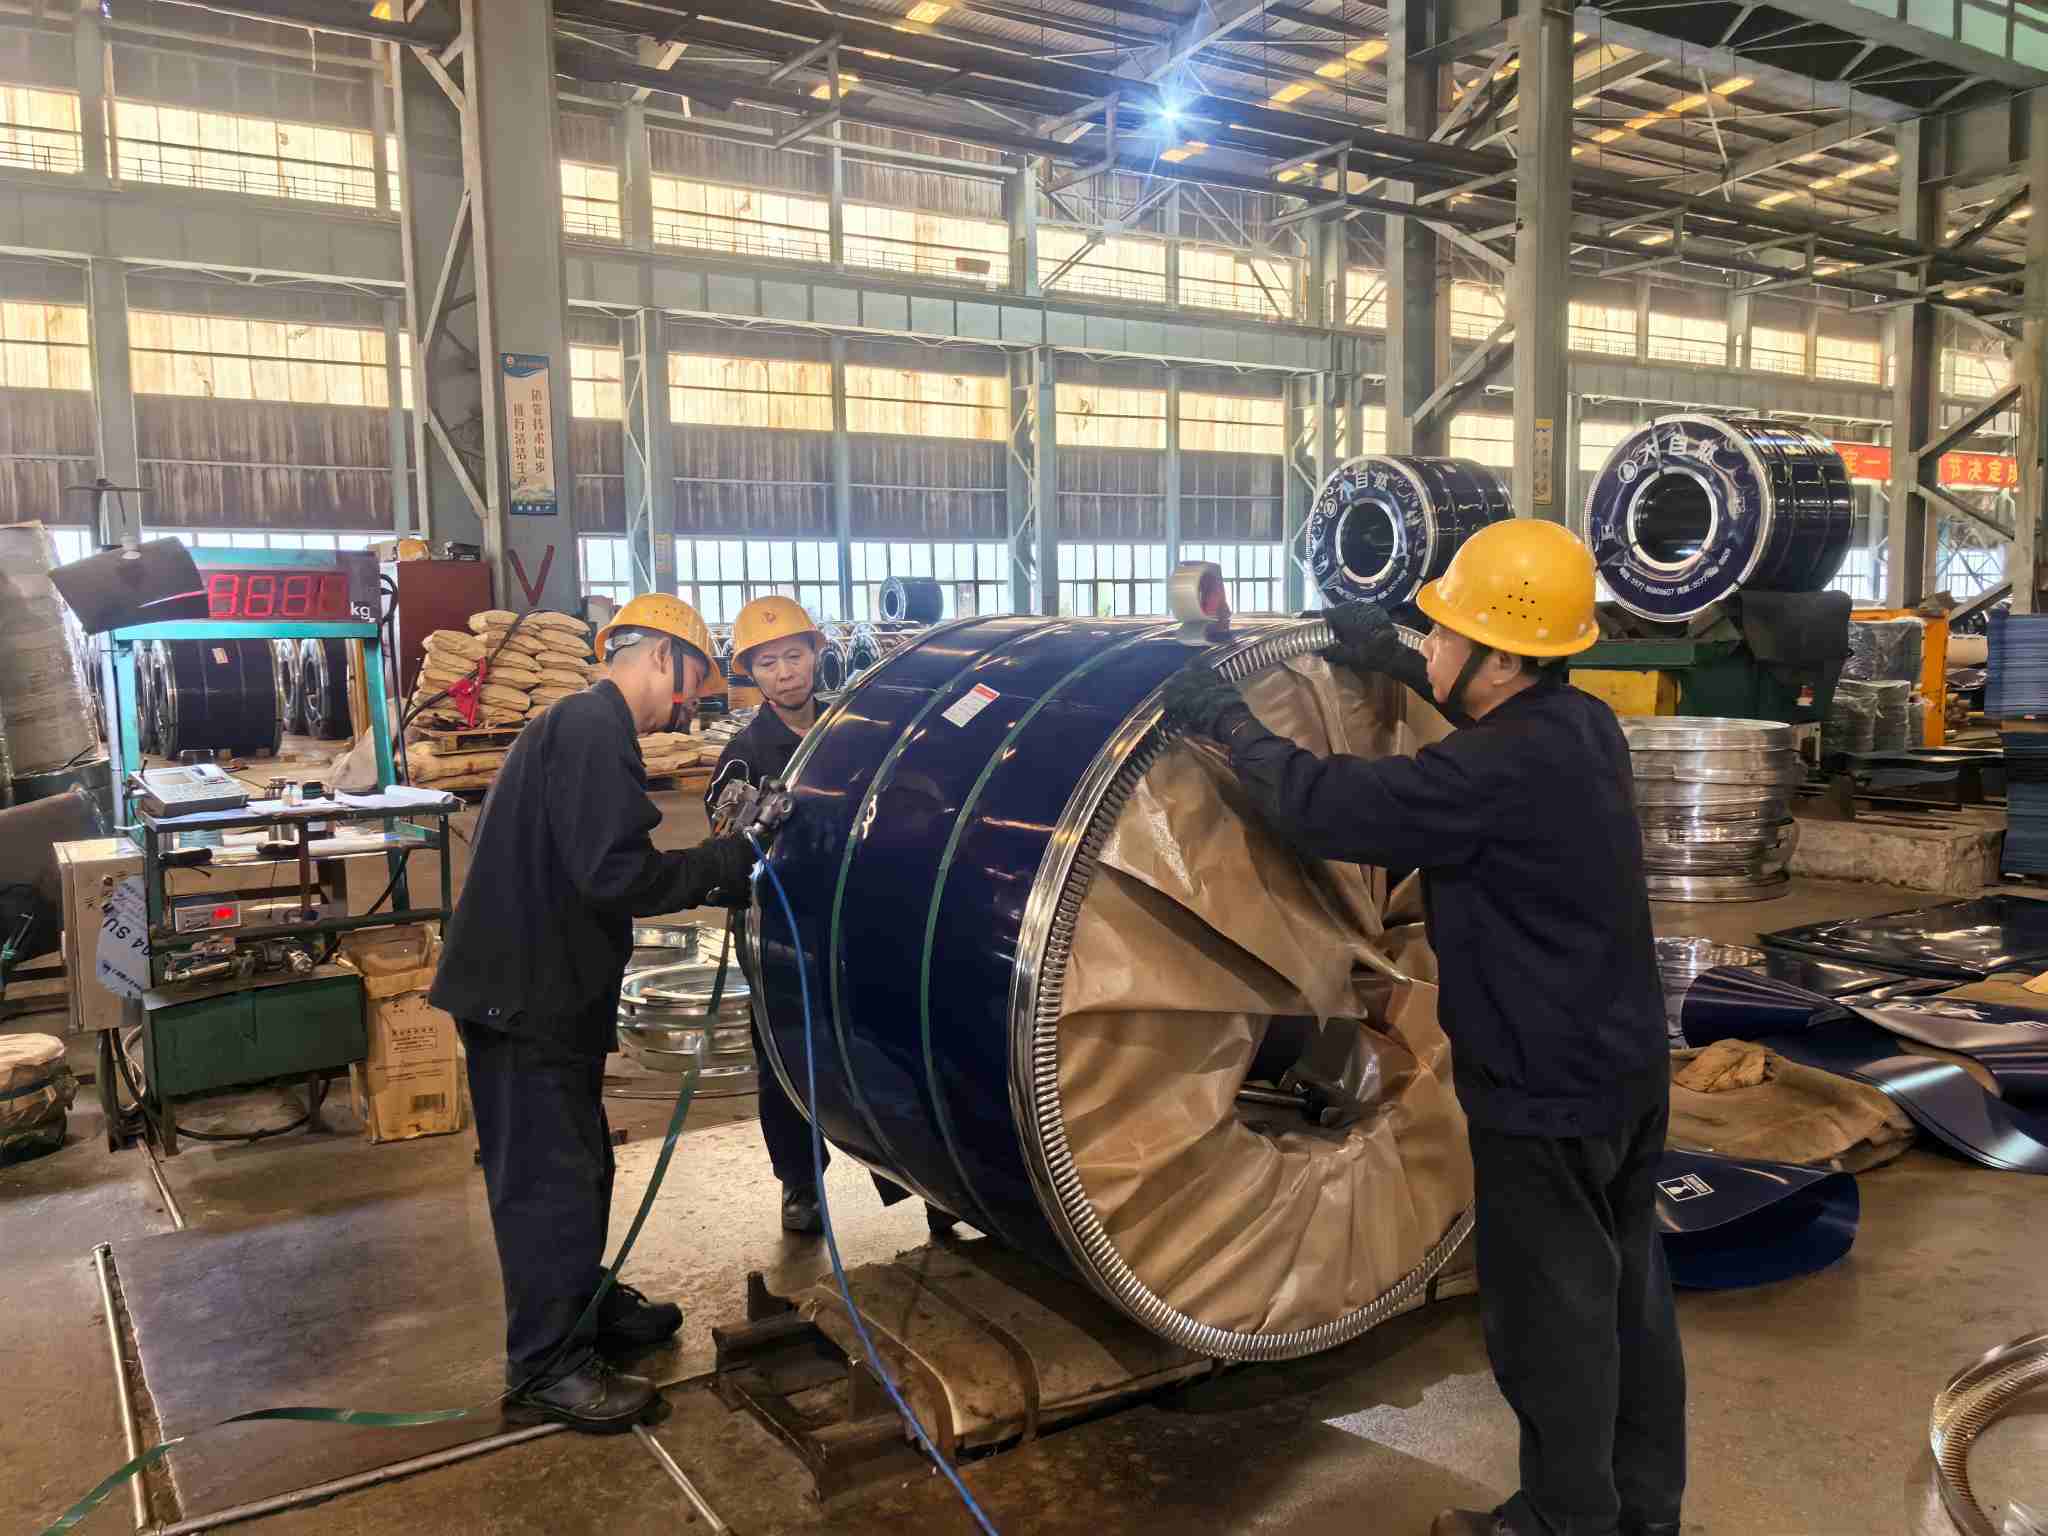
Etterbehandlings- og emballasjeseksjon: Grasfri spalting og sjøfraktorientert emballasje. Spalteoperasjoner kontrollerer gradhøyden for å forhindre riper på kantene. Ferdige spoler er pakket inn med VCI-flyktige korrosjonshemmende filmer, utstyrt med kantbeskyttere, festet med stålstropper og fuktsikkert behandlet for sjøtransport med høy saltholdighet og høy luftfuktighet. De fleste tvister ved ankomst til havnen om rust av vannflekker kan unngås med robust emballasje.
Inspeksjonsseksjon: Tre-lags inspeksjonsporter. Inspeksjon av innkommende varmvalsede spoler; inspeksjon under prosess etter beising, gløding og skinn-pass valsing; Inspeksjon før forsendelse som kombinerer overflateprøvetaking og dimensjonsmåling. Prøvesegmenter og testposter beholdes for hver batch, og Mill Test Certificates (MTC) følger med leveranser. Enhver kvalitetshendelse kan spores tilbake til spesifikke prosesser og produksjonstidsvinduer, noe som gir solid bevis for ansvarsvurdering.
Kort sagt: Overflatefeil «avdekkes ikke via inspeksjon». De er enten "produsert" eller "forhindret". Inspeksjon validerer prosessytelse i stedet for å fungere som et sikkerhetsnett for siste utvei.
Identifikasjon av overflatedefekter på kaldvalset spol er avhengig av en kombinasjon av prosesskunnskap, standarder og felterfaring. Dette dokumentet sammenstiller flere defekttyper, akseptsjekklister og ansvarsvurderingsrammeverk for referanse under inspeksjoner. NatureSteel besitter omfattende kaldvalsingsekspertise og implementerer full-prosess overflatekvalitetskontroller. VCI anti-rust emballasje stabiliserer spiralforholdene gjennom marin forsendelse. For spesifikasjoner av stålkvalitet (f.eks. DC01, SPCC), konsultasjon av overflatekvalitet eller tilbudsforespørsler, kan du gjernekontakt oss.
Adresse:nr. 696, Binhai 12th RoadBinhai industripark, Wenzhou økonomisk og teknologisk utviklingssoneWenzhou, Zhejiang-provinsen, P.R.Kina
Copyright © 2026 Nature Steel Group Co., Ltd. Alle rettigheter reservert. Links| Sitemap| RSS| XML| Personvernerklæring